Содержание:
- Сверла для нержавеющей стали.
- Виды устройств для заточки свёрл
- Правила заточки свёрл
- Позитивные моменты и недостатки использования
- Заточка мелких свёрл
- Видео описание
- Виды заточек
- Угол заточки
- Видео описание
- Коротко о главном
- GSC
- Угол заточки сверл
- Обзор видов
- Как изготовить станок для заточки спиральных сверл
- Выполнение заточки резцов для токарного станка
Сверла для нержавеющей стали.
Разнообразие сверлильного оборудования на сегодняшний день может поставить в тупик даже опытных специалистов.
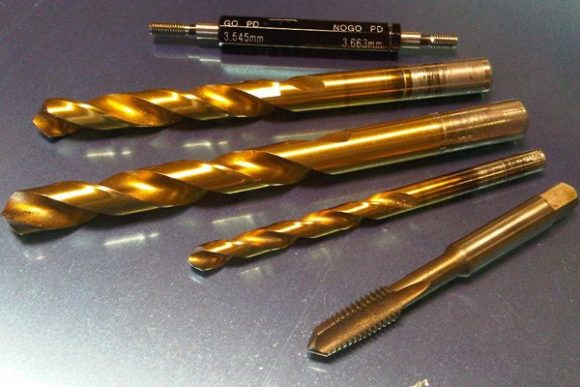
Самыми распространенными являются кобальтовые сверла. Их название указывает на наличие кобальта в химическом составе сплава. Сверло по нержавеющей стали относится к изделиям из быстрорежущей стали. Повышение процентного содержания кобальта увеличивает красностойкость, сплав сохранят свои свойства после нагрева до температур красного каления. К ним относят инструментальную сталь Р6М5К5, основной материал для изготовления режущего инструмента для нержавейки на отечественных и зарубежных рынках.
Помимо материала важна сама конструкция сверла. Самые дорогие и качественные из них изготавливают при помощи технологии, когда канавки формируют на шлифовальных станках. Отсутствие деформационных напряжений делает их более крепким и расширяет режимные параметры сверления. Такие канавки не имеют микроскопических заусениц и упрощают выход стружки, предотвращая залипание бороздок. Угол затачивания сверла должен быть 135 градусов. Это приводит к снижению нагрузки.
Виды устройств для заточки свёрл
Устройство для заточки — это автоматизированное оборудование, которое имеет узкую специализацию и предназначается только для оттачивания свёрл. Различают следующие виды этих приспособлений, исходя из сферы их использования:
- Промышленные. Они имеют большую мощность. На них можно точить разнообразные свёрла, диаметр которых превышает 20 миллиметров. Главным предназначением этого устройства является интенсивная работа с высокой степенью профильной специализации на крупных предприятиях. Сверло в промышленном оборудовании затачивается в частичном или полном автоматическом режиме под необходимым углом при помощи узла закрепления (специального зажима).
- Бытовые. Применяются в домашних условиях или на небольшом предприятии. Эти станки отличаются мобильностью, компактностью и небольшой мощностью. На них можно оттачивать свёрла маленького и среднего размера, которые чаще всего используются в быту.
Станок, применяемый в быту для заточки сверла, перед остальными приспособлениями и устройствами, которые используются для того, чтобы восстановить остроту инструмента, имеет ряд важных преимуществ. Основными из них являются такие:
- Удобная эргономичная система управления способна обеспечить регулирование интенсивности и скорости заточки.
- Имеет компактный размер и небольшой вес.
- Купить его может любой домашний мастер, так как цена доступна каждому.
- Высокий уровень функциональности и точности заточки.
- Простота эксплуатации.
- Высокая степень производительности.
- Работает от электросети со стандартным значением напряжения.
https://youtube.com/watch?v=MeP51jVHfxs
Бытовые станки
Все точилки для свёрл, применяемые в быту, рассчитаны на то, чтобы затачивать спиральные свёрла по металлу, которые состоят из быстрорежущей стали, конструктивно заложенного в оборудование, определённого диапазона диаметров.
На многих станках можно точить инструмент, который оснащён твёрдосплавными пластинами. Для такой процедуры в комплект входит или покупается отдельно алмазный круг. В основном они могут затачивать сверлильный инструмент с углом конуса при вершине от 90 до 140 градусов по задней поверхности, выполняя подточки и затыловки поперечной режущей кромки.
Для свёрл по металлу выпускаются и специализированные модификации:
- трёхзубые;
- высокопроизводительные;
- с затыловкой двухплоскостной;
- левые и др.
В домашней эксплуатации наиболее удобно применять станки с универсальным патроном для зажима свёрл разного диаметра в пределах технически допустимых размеров, а также те устройства, в комплекте с которыми идёт набор съёмных патронов, крепящихся на корпусе самого устройства. Так они в любой момент под рукой.
Как правило, такое оборудование оснащено окном, через которое видно центрирование сверлильного инструмента в рабочей зоне. В комплект входят и стандартные принадлежности:
- Запасные детали.
- Ключи.
- Комплект цанг.
- Круги эльборовые.
Могут дополнительно поставляться такие элементы, как светильник для рабочей зоны, дополнительный набор цанг, алмазные круги. Самыми распространёнными марками являются GS, Drill Doctor и их аналоги китайского производства.
По диапазону размеров свёрл, которые подлежат обработке, станки выпускаются двух видов: диаметр которых колеблется в диапазоне 2−13 мм и 13−34 мм. Их недостатком является то, что невозможно оттачивать очень тонкие свёрла.
Для того, чтобы заточить сверло малого диаметра необходим специальный станок. Одним из таких является ВЗ-389СП. Он предназначается для оттачивания инструмента диаметром 0,4−4 мм и оснащён 30-кратным оптическим устройством для того, чтобы контролировать процесс.
Правила заточки свёрл
Во-первых, для проведения этого процесса потребуется или специальное оборудование, или специальные приспособления в виде насадок к дрелям или перфораторам. К первой группе относится заточной станок, на который насажен точильный камень. У рачительного хозяина такой станок небольших размеров в гараже или сарае всегда найдётся.
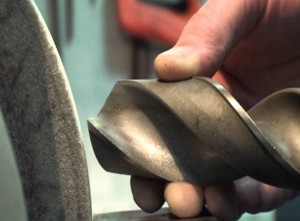
Сразу надо оговориться, что технология заточки зависит от типа сверла. Оно может быть коническим, винтовым, цилиндрически или одно- или двухплоскостным. Но необходимо понимать, что затачивать надо в любом случае только задние грани инструмента. При этом каждая грань должна быть одинаково заточена. Понятно, что вручную это сделать практически невозможно. Но небольших размеров сверла мастера точат именно вручную, для чего необходим определённый опыт в проведении этого типа работ.
Сверло винтовое по металлуИсточник besplatka.ua
Есть некоторые отличия заточки свёрл разного типа. К примеру, одноплоскостное сверло отличается от других тем, что у него задняя стенка пера имеет всего одну плоскость. А угол наклона этой плоскости варьируется в диапазоне 28-30°. Именно эту плоскость и надо заточить
Здесь важно сверло подносить к вращающемуся точильному камню параллельно этой задней плоскости. При этом инструмент вращать нельзя, даже небольшое отклонение приведёт к неправильно проведённой операции.
Точно также затачиваются и двухплоскостные сверла. Только точить придётся две плоскости по отдельности. Здесь те же требования.
Что касается конических моделей, то главная задача – не нарушить конусность конструкции затачиваемой кромки. Поэтому инструмент подносят к вращающемуся точильному камню, прижимают сверло и делают им колебательные движения по конусу
Здесь важно не отрывать оснастку от камня. То есть процесс проводиться в одно касание.
И ещё одно пожелание – строго придерживаться формы кромки. Понятно, что это не всегда возможно, особенно, если сверло диаметром до 10 мм. Но для этой разновидности можно только выдержать задний угол. И этого бывает достаточно. Что касается свёрл большого диаметра, то специалисты рекомендуют кроме заточки кромок по плоскостям и с точным выдерживанием угла, проточить переднюю плоскость, тем самым улучшив конструкцию. Такие сверла более эффективны при сверлении.
Заточку надо проводить в одно касаниеИсточник novate.ru
Для чего необходима подточка передней плоскости. Все дело в том, что, уменьшая угол наклона передней плоскости, увеличивается угол режущей кромки. А это увеличение стойкости инструмента к выкрашиванию металла с плоскости режущей кромки. К тому же надо добавить, что длина поперечной кромки резко уменьшается. То есть получается так, что кромка поперечины не режет, а скоблит металлическую заготовку. А точнее центральную часть высверливаемого места.
После заточки сверла также рекомендуется провести доводку. То есть убираются зазубрины, оставленные точильным камнем. Это обязательная процедура в заводских условиях. Именно это позволяет увеличить износостойкость инструмента. Если в домашних условиях есть возможность провести доводку, то её надо провести обязательно.
Обычно для доводки используют другие камни:
- из карбида кремния, он зелёного цвета, марка 63С, при этом лучше использовать круг зернистостью 5-6 и твёрдостью – М3-СМ1;
- из эльбора, здесь требуется зернистость 6-8.
Обратите внимание, что эти камни должны быть изготовлены на бакелитовой связке.
Камень для заточки сверлаИсточник i.ytimg.com
Позитивные моменты и недостатки использования
Давая оценку рациональности таких насадок на электродрель для затачивания сверл, необходимо обозначить, что они совершенно не предназначены для частого и активного использования.
К ряду их позитивных моментов можно причислить:
- Небольшая цена изделий. Это обуславливается несложностью конструкции приспособления.
- Легкость использования. Пользоваться приспособлением довольно легко, с этим в силах совладать даже начинающий. В противоположность наждачному станку, произвести заточку на специализированной насадке не только просто, но еще и очень быстро.
- Возможность применения устройства для различного диаметра сверл. Имеющий большое значение фактор, дающий возможность выполнить заточку большого количеств деталей из домашней коллекции посредством единственной насадки.
Описываемое приспособление имеет следующие отрицательные моменты:
- Невозможность производить полномасштабную заточку. Хотя производитель и говорит, что устройство предназначается для заточки деталей, на самом деле насадка специализирована, вероятнее всего, для правки режущей кромки подсевшего сверла.
- Не внушающая доверие фиксация устройства на патроне электродрели. Подавляющее большинство изготовителей производят насадки с пластмассовым стопором, что совершается для того, чтобы удешевить изделие.
- Невозможность смены угла заточки. Градус затачивания уже заблаговременно заложен в конструкции.
- Проблемы в использовании. Для того чтобы задействовать насадку, требуется зафиксировать электродрель в статичном положении, что даст возможность комфортного использования приспособления. В то же время требуется придерживать одной рукой электродрель, подключать и отключать ее, а другой рукой производить манипуляции со сверлом, направляя его в отверстия в крышке приспособления.
Тем не менее, несмотря на несовершенство, приспособление нашло собственного пользователя. Благодаря компактному размеру, незначительному весу и сравнительно небольшой стоимости насадка хорошо реализуется.
Не касаясь частностей, анализируемые устройства считаются довольно эффективными, если практиковать их непосредственно по назначению.
Заточка мелких свёрл
К сожалению, инструмент диаметром меньше 4 мм заточить с использованием насадки или на станке невозможно. Поэтому такие сверла точат вручную, используя напильник или надфиль. Что касается последнего, то лучше выбирать с алмазным напылением. Даже если был использован напильник, доработать кромки необходимо надфилем.
Все сложность проводимой операции заключается в том, что режущий инструмент имеет небольших размеров плоскости и кромку. Поэтому рекомендуется для этого приобрести очки с четырёхкратным увеличением, а также воспользоваться лампой с хорошим световым потоком.
Принцип заточки точно такой же. Но есть и некоторые рекомендации:
- стачивать слой более 1 мм не рекомендуется;
- угол заточки сверла по металлу стандартный, но выдерживается на глаз;
- как показывает практика, первое сверло вы обязательно испортите, не стоит отчаиваться, навык приходит с опытом.
Видео описание
В видео показано, как точить сверла по металлу вручную:
Виды заточек
О некоторых видах заточек уже было сказано выше, но ещё раз повторимся. Итак, существует пять разновидностей заточки, которые выбираются из расчёта типа материала и специфики работ, связанных со сверлением.
Первая из них – нормальная под титром «Н». Эта разновидность является универсальной, но применяется лишь в том случае, если необходимо заточить сверло диаметром не больше 12 мм. По сути, на инструменте формируются две режущие кромки и одна поперечная. Для этого приходится выдерживать угол в пределах 118-120°.
И остальные:
- НП – заточка делается с короткой поперечиной, чтобы снизить на неё нагрузки;
- НПЛ – кроме поперечной кромки уменьшается и ширина ленточки, цель – понизить силу трения, которая создаётся между сверлом и заготовкой;
- ДП – это так называемая двойная заточка, где кроме поперечной кромки формируются ещё четыре кромки, которые собой представляют ломаные линии;
- ДПЛ – все тот же предыдущий вариант, только дополнительно подтачивается ленточка.
Правильно проведённая заточка сверлаИсточник tehnomuza.ru
Угол заточки
Как уже было сказано выше, перед тем как правильно заточить сверло по металлу, необходимо правильно выбрать угол его заточки. Во-первых, этот параметр табличный. Во-вторых, он зависит от того, какой металл надо сверлить. Если это:
- чугунная заготовка или стальная, то угол должен варьироваться в пределах от 116° до 118°;
- если это латунь или бронза, то от 120° до 130°;
- если заготовка из меди, то 125°;
- алюминий – 140°.
Неправильно заточено сверло приводит к перегреву самого инструмента. Но, как показывает практика, именно неправильно выбранный угол заточки приводит к снижения качества проводимого процесса.
Видео описание
В видео показано, как проводится заточка сверла для работы с металлами:
https://youtube.com/watch?v=8eIU12CbWMI
Коротко о главном
Заточить затупившееся сверло можно, используя разные приспособления: точильный станок, дрель, на который устанавливается точильный камень, насадку для дрели.
Мелкие сверла затачиваются вручную напильником или надфилем.
Главный параметр заточки – угол, формирующий кромки. Угол заточки выбирается с учётом металла, который подлежит сверлению. Этот параметр табличный.
Чтобы увеличить износостойкость сверла, изменяют конфигурацию заточки, где за основу берут пять вариантов формирования кромок.
GSC
| GSC GS — 1 для спиральных сверл (2-13 мм) | Диаметр сверла 2-13 мм |
Угол при вершине 90°-140 ° |
В наличии |
61 828 q 1 765 BYN |
||
| GSC GS — 1 A для спиральных сверл (2-13 мм) | Диаметр сверла 2-13 мм |
Угол при вершине 90°-140 ° |
В наличии |
104 960 q 2 997 BYN |
||
| GSC GS — 3 для спиральных сверл (2-13 мм) | Диаметр сверла 2-13 мм |
Угол при вершине 118°-135 ° |
В наличии |
78 720 q 2 248 BYN |
||
| GSC GS — 5 для спиральных сверл (3-13 мм) | Диаметр сверла 3-13 мм |
Угол при вершине 165° — 180 ° |
В наличии |
96 842 q 2 765 BYN |
||
| GSC GS — 7 для сверл по листовому металлу и спиральных сверл (3-13 мм) | Диаметр сверла 2-13 (спиральные) мм |
Угол при вершине 90° — 140 (спиральные) ° |
В наличии |
144 648 q 4 131 BYN |
||
| GSC GS — 8 для спиральных сверл (3-13 мм) | Диаметр сверла 2-13 (спиральные) мм |
Угол при вершине 90°-140 ° |
В наличии |
149 322 q 4 264 BYN |
||
| GSC GS — 9 для спиральных сверл (2-13 мм) | Диаметр сверла 2-13 (спиральные) мм |
Угол при вершине 90°-140 ° |
В наличии |
149 322 q 4 264 BYN |
||
| GSC GS — 13 для спиральных сверл (3-16 мм) | Диаметр сверла 3-16 мм |
Угол при вершине | В наличии |
104 960 q 2 997 BYN |
||
| GSC GS — 18 для спиральных сверл (3-13 мм) | Диаметр сверла 3-13 мм |
Угол при вершине 135 ° |
В наличии |
82 410 q 2 353 BYN |
||
| GSC GS — 19 для спиральных сверл с двухплоскостной затыловкой (3-13 мм) | Диаметр сверла 3-13 мм |
Угол при вершине 135 ° |
В наличии |
149 322 q 4 264 BYN |
||
| GSC GS — 20 для спиральных сверл (2-20 мм) | Диаметр сверла 2-20 мм |
Угол при вершине 90°-140 ° |
В наличии |
121 934 q 3 482 BYN |
||
| GSC GS — 21 для спиральных сверл (12-26 мм) | Диаметр сверла 12-26 мм |
Угол при вершине 90°-140 ° |
В наличии |
167 034 q 4 770 BYN |
||
| GSC GS — 22 для сверл по листовому металлу (12-26 мм) | Диаметр сверла 12-26 мм |
Угол при вершине 160°-180 ° |
В наличии |
82 410 q 2 353 BYN |
||
| GSC GS — 24 для спиральных сверл (3-12 мм) | Диаметр сверла 2-13 мм |
Угол при вершине 90°-140 ° |
В наличии |
225 992 q 6 454 BYN |
||
| GSC GS — 25 для спиральных сверл (3-25.4 мм) | Диаметр сверла 3-25.4 мм |
Угол при вершине 90°-140 ° |
В наличии |
139 810 q 3 993 BYN |
||
| GSC GS — 29 для спиральных сверл и сверл с двухплоскостной затыловкой (12-26 мм) | Диаметр сверла 12-26 мм |
Угол при вершине 90°-140 ° |
В наличии |
237 882 q 6 794 BYN |
||
| GSC GS — 34 для спиральных сверл (12-34 мм) | Диаметр сверла 12-34 мм |
Угол при вершине 90°-140 ° |
В наличии |
178 596 q 5 100 BYN |
Угол заточки сверл
Если говорить о тех сверлах, которые используются мастерами в домашних условиях, то стоимость их в магазинах невысока. Но даже в этом случае не стоит использовать их как расходный материал для одноразового применения. Ведь обновление сверла до самого хорошего рабочего состояния не составит большого труда, если мастер имеют сноровку или специальные приспособления.
Есть фабричные станочки, которые предназначаются для затачивания, но это отдельная статья расходов, поэтому чаще всего мастера создают такие устройства своими руками.
Больше всего проблем создают сверла по металлу, а деревянные заготовки не так скоро снижают остроту режущих кромок.
Чтобы изготовить станок для восстановления остроты режущих элементов, необходимые средства контроля (шаблон), который используется для поверки инструмента.
Обычно инструменты по черному металлу, твердосплавной бронзы, стали или чугуна – с углом кромки 115-125 градусов. Длина другого материала эти параметры иные.
для мягкой бронзы, красной меди – 125, для латунных сплавов – 135;
для алюминия и мягких алюминиевых сплавов, гранита, керамики и древесины – 135 градусов;
для магния и его сплавов – 85 градусов;
для пластика, текстолита и силумина – от 90 до 100 градусов.
Мастера при необходимости делают шаблоны соответственно указанным выше данным. Кстати, теоретически единичный экземпляр сверла может подойти для всех этих металлов и других материалов, если каждый раз точить разные рабочих поверхностей.
Элементарное кустарное приспособление, которое часто применяется, втулки, приделанные к основанию. В интернете много чертежей для самостоятельного изготовления. Нужно учесть, что инструмент должен быть хорошо зажат, точность зависит от 1 градуса.
При желании можно изготовить значительных размеров обойму, применив алюминиевые или медные трубки соотносительное с типовыми характеристиками сверл или в заготовке из мягкого металла просверлить много дырок. Необходимо, чтобы у точилки был комфортный подручник, чтобы перемещать устройство и удерживать упор.
Этот примитивный станок для заточки легко установить на верстак или столик.
Практический пример работы с чертежом
Суть проблемы: есть свёрла, их надо точить.
Будем использовать один из методов заточки, близкий к заводским. Ловить руками лень. Лучше обезьяний способ – поставил и готово. На изготовление приспособления по готовому чертежу ушел приблизительно 1 час времени.
Немного сварочных работ по шаблону. Был сделан уголок. Надели шайбу, она просто напрессована.
Попробуем первые заточки, если всё собрано правильно, будем дорабатывать и окультуривать, делать приспособление на скорую руку.
После заточки сверла проводим тест. Видны две литьевые стружки, значит, заточка проведена правильно.
Единственный недостаток – одна стружка длиннее другой, значит промазали по длине кромок. Надо сделать упор, который станет регулировать длину заточки, обеспечит симметричность кромок. Для этого сделаем упорную шайбу, которая будет выставляться и протачиваться. Или подрежем, чтобы появилась возможность обрабатывать более короткие сверла.
Видео канала “Anton Fomenko”.
Обзор видов
Большинство описываемых аппаратов представляют собой автоматизированное оборудование с узкой специализацией. Другими словами, такие установки предназначены только для точения сверл. Классифицируют их в основном с учетом сферы применения и выделяют следующие две категории.
Промышленные (профессиональные), имеющие повышенную мощность и предназначенные для заточки сверл, постоянно используемых, следовательно, часто тупящихся. Речь идет об оборудовании, рассчитанном на интенсивную эксплуатацию при максимальных нагрузках в условиях предприятий и осуществляющем заточку в полностью или полуавтоматическом режиме.
Также описываемые аппараты делят на узконаправленные и универсальные. Последние отличаются от своих специализированных «собратьев» наличием дополнительных приспособлений, позволяющих производить заточку не только сверл.
Бытовые
Конечно, в домашних условиях для заточки сверла небольшого диаметра можно успешно использовать обычный наждак. Однако применение современных моделей специализированного оборудования существенно упростит и ускорит процесс. А также повысит качество обработки инструмента. Речь в данном случае идет о следующих явных преимуществах:
- возможность эксплуатации при подключении к обычной электросети;
- повышенная производительность;
- максимальная простота конструкции и эксплуатации;
- повышенная точность заточки;
- доступная стоимость;
- компактные размеры и небольшой вес;
- удобная и понятная на интуитивном уровне система управления аппаратами, которая обеспечивает, в том числе, плавное изменение скорости вращения.
В подавляющем большинстве случаев бытовые модели рассматриваемых аппаратов рассчитаны на работу со спиральными сверлами по металлу и дереву, выполненными из быстрорежущей стали. При этом в них конструктивно заложен определенный диапазон диаметров. Помимо этого, многие станки комплектуются дополнительными алмазными кругами для обработки твердосплавных пластин. Как правило, бытовые агрегаты ориентированы на сверла с углом конуса от 90 до 140 градусов и создание затыловки с подточкой поперечной режущей кромки.
Однако в продаже можно найти и специфические модели для следующих типов сверл по металлу:
- имеющих двухплоскостную затыловку;
- левых;
- трехзубых;
- с повышенной производительностью.
В соответствии с многочисленными отзывами, оптимальным вариантом бытового станка будут модели, оснащенные универсальным патроном. Также речь в данном случае идет об агрегатах, которые комплектуются наборами патронов.
Промышленные
Как правило, профессиональные модели относятся к категории универсальных станков для заточки. От бытовых аналогов они отличаются более крупными габаритами, а также мощностью и стационарной установкой. Соответственно, подобная мощность определяет соответствующее энергопотребление, а также уровень шума в процессе эксплуатации. С учетом всего перечисленного подобную технику размещают чаще всего в отдельных помещениях, а при выполнении работ пользуются шумозащитными средствами. На отечественном рынке промышленное оборудование представлено модельными рядами как российских, так и зарубежных марок.
Помимо этого, в продаже можно встретить продукцию компаний, представляющих Поднебесную, выпускаемую под отечественными брендами. В подавляющем большинстве случаев предлагаются модели точильно-шлифовальных аппаратов для обработки сверл и фрез, диаметр которых составляет до 30 и более миллиметров. Большая часть профессиональных образцов описываемого оборудования имеет горизонтальную компоновку. Вертикальные аппараты хоть и встречаются, но намного реже. В комплект поставки промышленных станков входит набор цанг, предназначенных для фиксации инструмента. При этом точность позиционирования составляет 10-20 мкм.
Как изготовить станок для заточки спиральных сверл
В качестве основы для изготовления заточного станка для сверл спирального типа можно использовать любой серийный точильный агрегат, способный работать без биения и выдерживать значительные нагрузки. При оснащении такого станка дополнительными приспособлениями необходимо соблюсти следующие требования.
- Ось подручника должна совпадать с осью вращения точильного круга, при этом она может располагаться с ней в одной горизонтальной плоскости или быть выше нее.
- Все элементы создаваемой конструкции должны быть надежно зафиксированы, чтобы обеспечить безопасность выполнения заточных работ.
- Конструкция приспособления должна допускать возможность выполнения заточки сверл как в ручном, так и в полуавтоматическом режиме.
- Устройство подручника должно предусматривать возможность расположения хвостовика сверла под любым углом.
Приспособление для заточки сверл в сборе
При изготовлении данного приспособления для заточки сверл не требуются сложные технические устройства и дефицитные материалы, которые придется приобретать дополнительно. Все комплектующие можно найти практически в любой домашней мастерской или в гараже. В качестве оборудования и инструментов, при помощи которых такие комплектующие будут дорабатываться перед сборкой приспособления, можно использовать обычную болгарку и сварочный аппарат.
Поскольку упор такого приспособления должен быть качающимся, что необходимо для заточки сверл в полуавтоматическом режиме, для его фиксации следует использовать петлевое соединение. Подбирая трубку, кронштейн и болт для крепежного узла, следует иметь в виду, что в приспособлении должны отсутствовать люфты. Самоделка предложенной конструкции обладает двумя степенями свободы.
Детали приспособления
Площадка такого приспособления, на которой фиксируется обрабатываемое сверло, имеет возможность вращаться по вертикальной оси, предоставляя возможность изменять угол заточки инструмента. Кроме того, подручник, опирающийся на горизонтальную ось, может совершать колебательные движения, что обеспечивает верную артикуляцию в процессе выполнения заточки.
Для изготовления конструктивных элементов такого приспособления используется листовой металл различной толщины, а именно:
- опорная пластина – 4 мм;
- направляющая пластина для сверла – 5 мм;
- остальные элементы конструкции – 3 мм.
Подручник приспособления, на верхней части которого устанавливается опорная пластина, необходимо надежно зафиксировать на корпусе точильного станка. Для этого используется дополнительная металлическая «щека», соединяемая с кронштейном устройства.
Направляющая пластина, на поверхности которой необходимо выполнить треугольный паз, предназначенный для размещения обрабатываемого инструмента, фиксируется на опорной пластине при помощи винтового соединения.
Направляющий паз пластины
Устройство и конструктивные особенности рассматриваемого приспособления для заточки сверл позволяют ему поворачиваться на угол до 90°. Благодаря такой возможности выполнять заточку сверл при помощи данного приспособления можно практически любым из используемых сегодня методов.
Сверло, затачиваемое при помощи такого приспособления, укладывается в направляющую канавку и может свободно перемещаться в ней в продольном направлении. При этом угол заточки инструмента не изменяется.
Установка сверла в направляющий паз пластины
Поскольку верхняя поверхность опорной пластины располагается несколько выше оси вращения точильного круга, при использовании такого приспособления достигается оптимальная форма заточки задней поверхности сверла.
Сам процесс заточки сверл с помощью такого приспособления выглядит следующим образом.
- Инструмент выставляется в направляющей канавке приспособления таким образом, чтобы его режущая кромка располагалась параллельно краю направляющей пластины.
- После регулировки положения сверло медленно подается к рабочей поверхности вращающегося точильного круга.
Хорошо демонстрирует процесс работы с таким приспособлением видео, которое несложно найти в интернете.
Несмотря на простоту конструкции, такое приспособление обеспечивает высокую точность выполняемой заточки, для контроля качества которой можно даже не использовать шаблон. Если закрепить качающуюся пластину данного приспособления на фиксированный угол, его можно использовать и для заточки сверл, оснащенных твердосплавными пластинами.
Выполнение заточки резцов для токарного станка
Токарные резцы состоят из двух основных элементов – стержня-основания, при помощи которого инструмент закрепляется в станке, и головки. Обработка металла осуществляется кромкой, образующейся объединением основной (задней) и передней поверхностей. При работе инструмента первостепенное значение имеют углы. Их несколько, в общей сумме они составляют 90°.
По специфике применения резцы могут делиться на такие виды:
- расточные;
- для нанесения резьбы;
- торцовочные;
- для выполнения канавок, фасок;
- фасонные.
Токарные резцы могут иметь съемные режущие пластины. Подобный инструмент не подлежит восстановлению. Остальные же варианты нуждаются в постоянном обновлении режущих поверхностей. Обработка осуществляется на станках для заточки резцов. Большие предприятия чаще всего имеют стационарно установленные агрегаты и целые подразделения работающих на них специалистов.
В домашних же условиях это может быть ручной вариант точила. Резцы подносятся к вращающемуся обтачному кругу, ход процесса оценивается визуально
В данном случае очень важно правильно выбрать абразивный материал. Для инструмента из твердосплавных материалов понадобятся зеленые карборундовые круги
А резцы из быстрорежущей или углеродистой стали хорошо восстановятся после заточки корундовыми кругами средней твердости. Такой способ заточки, безусловно, уступает обработке на электронных станках, но при соблюдении определенных правил может быть вполне эффективным:
Для ручного варианта заточки резцов важно правильно подобрать абразив
- в ходе заточки следует поливать инструмент водой в месте соприкосновения с обтачным кругом;
- при заточке сухим способом инструмент после обработки нельзя опускать в воду – появятся трещины;
- нажим на абразивный круг в ходе обработки должен быть одинаковым, несильным.
После заточки обязательно требуется выполнить доводку резцов (4 мм от края режущей части): твердосплавный инструмент необходимо доработать медным оселком, смазанным специальной пастой, другие виды – оселком средней абразивности с применением керосина или машинных масел.