Содержание:
Схема и технические характеристики
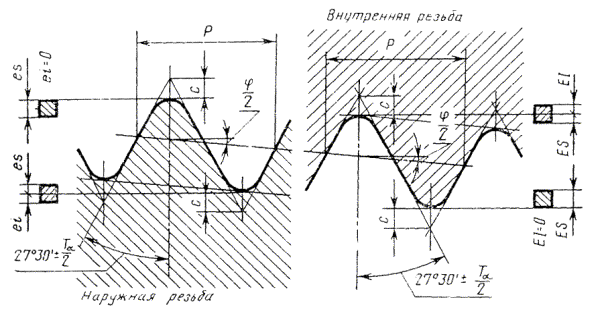
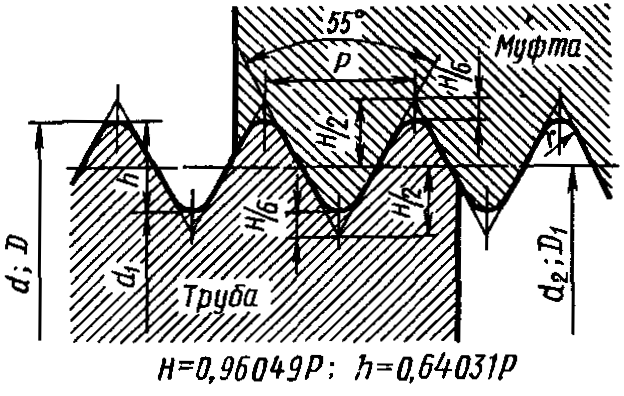
Профиль конической резьбы представлен на нижеприведенной схеме, на которой обозначены:
- d (наружный тип резьбы), D (внутренний тип) – внешний диаметр;
- d1, D1 – внутренний диаметр;
- d2, D2 – средний (промежуточный) диаметр;
- p – шаг профиля;
- f – угол конуса;
- H- высота исходного треугольника;
- Н1 – рабочая высота профиля;
- R – радиус закругления впадины и вершины;
- C – срез впадины и вершины.
Схема NPT резьбы
Резьба NPT имеет стандартные размеры от 1/16 до 24″, при этом данное обозначение указывает не на внешний диаметр штуцера, а на пропускной диаметр трубы, на которой нарезается коническое соединение.
Рассмотрим основные параметры наиболее распространенных NPT соединений:
| Типоразмер (“) | Количество витков профиля на дюйм (шт) | Длина (мм) | Диаметр (мм) | |||
| Рабочая | От торца до плоскости | D=d | D1=d1 | D2=d2 | ||
| 1/16 | 27 | 6.5 | 4.06 | 7.89 | 6.389 | 7.142 |
| 1/8 | 27 | 7 | 4.57 | 10.27 | 8.77 | 9.52 |
| 1/4 | 18 | 9.5 | 5.10 | 13.58 | 11.31 | 12.45 |
| 3/8 | 18 | 10.5 | 6.10 | 17.06 | 14.80 | 15.93 |
| 1/2 | 14 | 13.5 | 8.13 | 21.22 | 18.32 | 19.78 |
| 3/4 | 14 | 14.0 | 8.61 | 26.57 | 23.67 | 25.12 |
| 1 | 11.5 | 17.5 | 10.16 | 33.23 | 29.70 | 31.47 |
| 1 1/4 | 11.5 | 18 | 10.67 | 41.99 | 38.46 | 40.22 |
| 1 1/2 | 11.5 | 18.5 | 10.67 | 48.06 | 44.52 | 46.30 |
| 2 | 11.5 | 19 | 11.08 | 60.10 | 56.56 | 58.33 |
Независимо от типоразмера, угол вершины профиля всегда составляет 60 градусов, а его теоретическая высота – 0.86 мм.
Технология нарезки
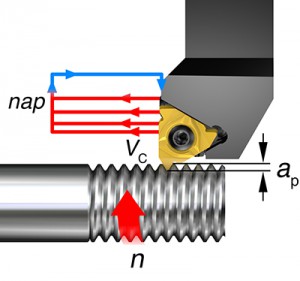
В промышленных условиях резьба NPT формируется на специальных резьборезных станках. Основным рабочим инструментом такого оборудования является метчик, который закреплен на вращающемся шпинделе, при этом обрабатываемая труба неподвижно фиксируется на столе станка.
Нарезка конической резьбы
Процесс нарезки состоит из следующих этапов:
- Устанавливается требуемое направление и скорость вращения шпинделя, в посадочном гнезде закрепляется заготовка.
- На шпиндель монтируется метчик требуемого типоразмера, его головка фиксируется поддерживающим зажимом.
- Включается электропривод станка.
- Посредством управляющего рычага резьбонарезная головка перемещается к обрабатываемой трубе.
- Автоматический ролик фиксирует и сопоставляет инструмент и заготовку, происходит автоматическая нарезка резьбы заданной конфигурации.
- По завершению хода метчика суппорт поднимается вверх, электропривод отключается и заготовка демонтируется со станка.
Далее выполняется проверка сформированной резьбы на предмет геометрической точности и при необходимости производится ее коррекция.
⇡# Конфигурация, методика и тестирование
Оценку эффективности охлаждения компонентов в корпусе системного блока Chieftec Chieftronic G1 и его уровня шума мы проводили на тестовой конфигурации, состоящей из следующих комплектующих:
- системная плата: ASRock X299 OC Formula (Intel X299 Express, LGA2066, BIOS P1.90 от 29.11.2019);
- процессор: Intel Core i9-7900X 3,3-4,5 ГГц (Skylake-X, 14++ нм, U0, 10 × 1024 Kбайт L2, 13,75 Мбайт L3, TDP 140 Вт);
- термоинтерфейс: ARCTIC MX-4 (8,5 Вт/(м·К);
- накопители:
- для системы и бенчмарков: Intel SSD 730 480 Гбайт (SATA III, BIOS vL2010400);
- для игр и бенчмарков: Western Digital VelociRaptor 300 Гбайт (SATA II, 10000 об/мин, 16 Мбайт, NCQ);
- корпуса:
- Chieftec Chieftronic G1 (один 120-мм на выдув);
- блоки питания:
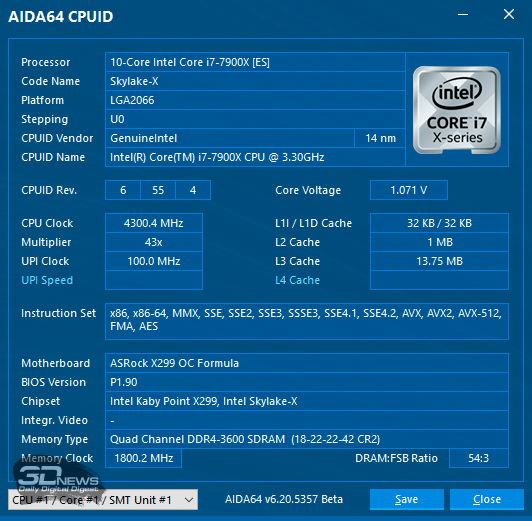
Десятиядерный процессор на BCLK 100 МГц при фиксированном в значении 43 множителе и установленной на первый (высший) уровень стабилизации функции Load-Line Calibration был разогнан до частоты 4,3 ГГц с повышением напряжения в BIOS материнской платы до 1,071 В.

Видеокарта во время тестирования была разогнана до частот 1600-1780(2055)/15600 МГц.


Оценку (ни в коем случае не сравнение) эффективности охлаждения компонентов в Chieftronic G1 мы провели, взяв в качестве эталона Thermaltake Core X71, дооснащённый шестью 140-мм вентиляторами be quiet! Silent Wings 3 на скорости 990 об/мин. В свою очередь, Chieftec Chieftronic G1 был протестирован не только с одним штатным вентилятором, но и ещё с одним Chieftec Tornado, размещённым на основании и затягивающим воздух внутрь корпуса.

Поскольку мониторинга оборотов у данных вентиляторов нет, а регулировка их скорости всё же возможна, то мы протестировали корпус в двух простых режимах: при максимальной и минимальной скорости вентилятора(ов). Добавим, что блок питания в корпусе был сориентирован таким образом, чтобы его вентилятор забирал воздух сбоку от радиатора процессорного кулера и выбрасывал его через себя наружу.
Сначала посмотрим на результаты тестирования температурного режима основных комплектующих в корпусах системных блоков на диаграмме.

В штатном режиме с одним вентилятором Chieftec Chieftronic G1 не блещет эффективностью охлаждения, но этого и следовало ожидать. На максимальных оборотах одного 120-мм вентилятора он проигрывает эталонному корпусу 4 градуса Цельсия по пиковой температуре процессора, 6 градусов Цельсия по температуре VRM материнской платы и от 4 до 8 градусов Цельсия по графическому процессору видеокарты. Но ситуацию можно исправить, всего лишь добавив в корпус ещё один 120-мм вентилятор, как мы и сделали. В этом случае Chieftronic G1 отстаёт от эталона на 1 и 3 градуса Цельсия по, соответственно, CPU и VRM и на 3-5 градусов Цельсия по температуре видеокарты. Вполне возможно, что ещё пара вентиляторов Chieftec Tornado поможет вывести этот корпус на один уровень с шестивентиляторным Thermaltake Core X71, но проверить это предположение у нас уже не было возможности. В целом можно сказать, что эффективность корпуса Chieftronic G1 находится на среднем уровне, как и у большинства моделей корпусов данного класса.
Теперь сравним уровень шума этих же корпусов в режиме без нагрузки на процессор или видеокарту.

Ну что же, с уровнем шума у Chieftronic G1 всё очень даже неплохо. Мы не стали добавлять на диаграмму результаты с одним штатным вентилятором, поскольку они вообще не отличаются от показателей в режиме с двумя вентиляторами Chieftec Tornado. Но даже в этом случае G1 оказался тише, чем Core X71, а при минимальной скорости вентиляторов вообще очень близок к субъективной границе бесшумности 33 дБА. Отметим, что вентиляторы не трещат и не резонируют, хотя у них нет никакой виброразвязки с шасси корпуса. Также кожух блока питания полностью «срезает» даже небольшой шум блока питания, и его абсолютно не слышно внутри.
Проблемы и недостатки двигателя
В 1G FE серьёзные поломки не встречаются. Малая форсированность мотора, отсутствие электронных устройств в стоковой версии делают ДВС ремонтопригодным и надёжным. Однако, не стоит забывать про замену моторного масла и фильтра каждые 7500 — 10000 км или раз в год
Особенно это важно для BEAMS. Грязное или низкокачественное масло засоряет электроклапана, что приводит к нарушению работы систем
А менять клапана дорогое удовольствие.
В ДВС 1G-FE BEAMS при обрыве ремня ГРМ гнёт стержни клапанов. Чтобы избежать капремонта, необходимо контролировать состояние привода и менять ремень вместе с масляным насосом каждые 100 000 км. Свечи и топливный фильтр ходят не более 20 000 км. Во время обслуживания необходимо настроить и тепловой зазор клапанов: для впускных 0,15 — 0,25 мм, для выпускных — 0,25 — 0,35 мм.
Если зимой сильно газовать без прогрева двигателя, можно заполучить множество проблем, начиная с утечки масла, и заканчивая срезанием зубьев ремня ГРМ. Утечка смазки происходит через неисправный датчик давления, задубевшие кольца и устаревшие маслосъёмные колпачки. В первых выпусках двигателя 1G FE датчик давления был «слабым звеном» — давал сбои и быстро ломался.
Дёргание стрелки тахометра на холостом ходу, как и во многих двигателях, указывает на неисправный датчик дроссельной заслонки или РХХ, засорение дросселя или запотевание вокруг прокладки крышки клапанов.
На возрастных агрегатах встречается жор масла: более 1 л на 1000 км. Проблема возникает при засорении маслоприёмника в поддоне, закоксовывании маслосъёмных поршневых колец. Чтобы устранить неисправность, мотор необходимо полностью прочистить, заменить прокладки, вкладыши, изношенные сальники и маслосъёмные колпачки, т.е. сделать минимальный капремонт.
С возрастом даёт сбои и зажигание: в 1G FE изнашиваются провода, ломается трамблёр. В модели BEAMS необходимо менять катушки зажигания.
Коническая резьба NPT
Основные параметры конической резьбы NPT и ее применениеДанную резьбу считают американским стандартом на конусную трубную резьбу, с которой отечественные потребители сталкиваются при приобретении арматурных сантехнических изделий и труб производства США. Существуют две конфигурации конической резьбы класса NPT, это наружная и внутренняя. Трубный штуцер с данной резьбой производится в форме суженного конуса, благодаря чему происходит обеспечение повышенной прочности при соединении трубопроводных элементов. Конусный угол наклона имеет конусность 1:16, профильный угол, с вершиной в 60 градусов и теоретической высотой — Н=0,866025Р. Имеется соответствие резьбы NPT ГОСТу 6111-52 — Резьба коническая дюймовая с углом профиля 60 градусов.
Телефон для связи : WhatsApp.
Коническая резьба бывает двух типов размерности в виде дюймовой и метрической, исходя из которой есть отличия в обозначениях соединений на чертежах или схемах.
Аббревиатуру NPT-E используют, когда одна из трубных сторон с нарезанным конусом является метрической. Дополнительную аббревиатуру не используют, если соединяемые стороны дюймовые.
Резьба NPT бывает стандартных размеров — 1/16 — 24 и соответствует пропускному диаметру трубы.
Основное применение данная резьба нашла в отраслях машино и станкостроения, в газовой и нефтяной промышленности, в системах гидравлики и пр. Резьба пригодна для соединений, требующих наличия повышенной герметичности, работающих при сильном давлении циркулирующей среды по трубопроводам.
При помощи дюймовой конической резьбы соединяют элементы, входящие в трубопроводы, в том числе масляные и топливные. Метрическую коническую резьбу используют в системах трубопроводов, которые предназначаются для транспортировки различных жидкостей.
На какие детали нарезается коническая резьба NPT и где применяется?
данная резьба наносится на одну з сторон различных адаптеров и переходников, способствуя беспроблемному использованию труб со штуцером по американским стандартам. Для формирования резьбы используются резьборезные специальные станки.
К основному рабочему инструменту данного оборудования относится метчик, закрепленный на шпинделе, который вращается. Труба, подлежащая обработке, фиксируется в неподвижном состоянии на станочном столе.
Наружная резьба нарезается при помощи плашки.
Коническую резьбу нарезают на штуцера всех труб, предназначенных для создания различных инженерных коммуникаций. На одну сторону изделия нарезается внешний конус, а на другую внутренний.
Конические накатки по американскому стандарту, наносятся на детали, предназначенные для работ под высоким давлением.
К ним относятся детали для постройки маслопроводов, топливопроводов, предназначенных для летательных устройств и автомобилей.
Резьбу NPT достаточно часто наносят на трубные изделия с сужающимся к концу изделия профилем. Детали с конической резьбой применяются там, где требуется создание высокой герметичности.
Метрическая коническая резьба применяется, когда изготавливают тонкостенные резьбовые детали, служащие для регулировки и подверженные динамическим нагрузкам.
Дюймовую резьбу применяют, когда нужно заменить резьбовые детали на импортных и старых машинах, а метрическую для конических плотных соединений. Коническая резьба способствует герметичности в соединении резьбовых деталей.
+7 (495) 223-64-73 +7 (495) 726-11-08
Запросить звонок
Особенности конусной резьбы
Трубы, имеющие коническую резьбу, могут обеспечить эффективное уплотнение трубопроводов, прокачивающих различные жидкости. В отличие от обычной метрической резьбы коническая обеспечивает лучшее уплотнение стыков, поскольку по мере навёртывания конических участков друг на друга, момент затяжки постоянно увеличивается.
Резьба NPT подразделяется на внешнюю и внутреннюю . Первую в зарубежных источниках нередко называют «мужской», а вторую – «женской».
Стандарт NPT была первоначально разработан для водопроводов, которые работают под давлением не более 400 кПа. Со временем опыт показал целесообразность применения NPT и в трубопроводных системах, транспортирующих различные гидравлические жидкости. Для этого пришлось решать проблему уплотнений, поскольку, как известно, трубная резьба не рекомендуется для применения под высоким давлением, из-за повышенных утечек. В настоящее время для обеспечения необходимой степени уплотнения перед сборкой резьбовые торцы труб обматываются герметизирующей лентой из политетрафторэтилена (или фторопласта марки Ф-4).
Общий стандарт затяжки не установлен, но технические требования к уплотнению заметно отличаются в зависимости от условий использования труб. Особенно чувствительны к соблюдению усилий и моментов затяжки внутренние соединения NPT.
Как определить шаг резьбы. Метрическая и дюймовая резьба. Статьи компании «Крепсила»
Существуют различные типы резьбы: от художественной до машиностроительной. Последняя представляет собой винтовую нарезку, нанесенную по спирали на стержень с круглым сечением или на поверхность отверстия. В современном строительстве, машиностроении и даже быту наиболее распространенными считаются две резьбовые системы — метрическую и дюймовую.
На самом деле в международной системе существует огромное количество различных стандартов. Но в русскоязычных странах принято использовать стандарт метрической резьбы ISO DIN 13:1988 с углом наклона вершины профиля. Отечественные стандарты, определяющие данный тип резьбы, — ГОСТ 24705-2004 и ДСТУ ГОСТ 16093:2019.
Метрическая резьба
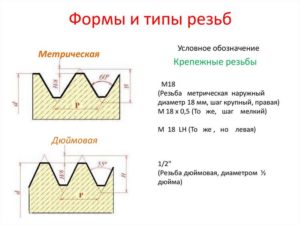
Главное отличие резьбы данного типа от подобных ей в том, что только в метрической резьбе угол профиля равняется 60° (существует еще резьба с углом 55° и 47°).
Метрическая резьба используется повсеместно, в том числе в метрическом крепеже. Из-за ее широчайшего применения потребовалось создать внушительное количество разновидностей, чтобы приспособить данную универсальную резьбу под различные ситуации.
Виды метрической резьбы
- Левая, правая.
- Однозаходная, двухзаходная, трехзаходная.
- Трапециодальная (классическая и упорная), прямоугольная, треугольная, круглая, цилиндрическая (трубная, коническая).
- Ленточная, модульная, питчевая и пр.
Левая и правая метрическая резьба
Виды метрической резьбы
Дюймовая резьба
Дюймовая резьба имеет угол профиля 55°. Главной единицей измерения дюймовой (имперской) системы, как не трудно догадаться, является дюйм. На письме он обозначается верхней кавычкой, стоящей без пробела сразу после числа: 2″.
Самыми известными стандартами дюймовой резьбы называют UNC и UNF.
Как определить шаг резьбы
Определить шаг резьбы нужно при выборе резьбонадрезного инструмента или сверла для пробуривания отверстия под элемент в какой-либо поверхности. Также необходимо тщательно подбирать друг к другу сопрягаемые элементы при организации болтового, винтового, шпилечного или иного разборного резьбового узла. Определить шаг резьбы можно различными способами.
Определение шага резьбы с помощью резьбомера (шаблона)
Такое название носит специальный инструмент, состоящий из специальных пластин (гребенок), на одной из сторон которой располагаются выступы, помогающие определить шаг резьбы. Пластины закреплены на одной или двух осях, объединенных в общем корпусе. Существуют отдельные шаблоны для метрической и дюймовой резьбы. Легко отличить их друг от друга помогает маркировка: на первых стоит знак 60°, на вторых — 55°.
Достоинство такого метода в том, что он является самым точным (при умелом обращении с инструментом). При производстве шаблонов используются специальные стали, не поддающиеся сжатию и расширению под влиянием различных температур. Это позволяет использовать резьбомеры практически в любых погодных условиях.
Определение шага резьбы с помощью линейки
Этот способ не может дать стопроцентного результата, но он прекрасно подходит для тех случаев, когда нет иного варианта решения поставленной задачи. Чтобы узнать число витков с помощью линейки, следует определить общую длину резьбового участка и посчитать количество витков на этом расстоянии. Далее требуется просто разделить длину на число подсчитанных нитей — ответ и будет полученным значением шага резьбы.
Этот способ может иметь иную модификацию. Если у вас есть кусок бумаги, то следует приложить его к резьбовому участку и сильно прижать. На получившемся отпечатке делают замер (с помощью линейки или иного измерительного инструмента) сразу нескольких участков: двух, трех или больше, — а после разделить длину выбранного участка на количество витков в ней. Процесс аналогичен описанному в предыдущем абзаце.
Определение шага резьбы с помощью штангенциркуля
Для этого следует произвести измерения так, как показано на рисунке. Полученное значение соотнести с тем, которое приводится в таблице, и узнать правильное значение шага для метрической или дюймовой системы соответственно.
Таблица соответствия диаметром и шагов метрической резьбы
| Наружный диаметр, мм | Внутренний диаметр, мм | Шаг резьбы, витков на дюйм | Шаг резьбы | BSP | Метрика | Дюйм UNF | Дюйм NPT |
| 9,3-9,7 | 8,5-8,9 | 28 | — | 1/8″ | — | — | — |
| 9,3-9,7 | 8,5-8,9 | 27 | — | — | — | — | 1/8″ |
| 9,7-9,9 | 8,2-8,6 | — | 1,5 | — | M10x1,5 | — | — |
| 10,9-11,1 | 9,7-10,0 | 20 | — | — | — | 7/16″-20 | — |
| 11,6-11,9 | 10,2-10,6 | — | 1,5 | — | M12x1,5 | — | — |
| 12,4-12,7 | 11,3-11,6 | — | — | — | — |
Трубная цилиндрическая резьба
- Единица измерений параметров — дюйм.
- Направление будет левым.
- Класс точности: Класс А в этом случае повышен, а класс В средний.
Почему измерение происходит в дюймах
Дюймовые размеры пришли к нам от западных производителей, так как требования действующего на постсоветском пространстве ГОСТа сформулированы на базе особой резьбы BSW (British Standart Whitworth либо резьба Витворта). Инженер-конструктор Джозеф Фитворт (1803−1887 год) изобрёл в далёком 1841 году и продемонстрировал такой же винтовой профиль для соединений разъёмного типа, и демонстрировал его как совершенно универсальный, надёжный, а также комфортный для использования.
Такой тип осуществления резьбы применяется как в простых трубах, так и в их элементах и соединениях: контргайках, муфтах, угольниках, тройниках.
В сечении профиля можно увидеть равнобедренный треугольник с общим углом в 55 градусов и закруглениями на вершинах и в самих впадинах контура, которые используются для более высокого герметичного соединения.
Нарезка резьбовых соединений должна осуществляться на размере до 6. Все трубы создаются крупными, для особой надёжности и предотвращения процесса разрыва трубы в соединениях стоит фиксировать дополнительной сваркой.
Условные обозначения в стандарте.
- Международная: G.
- Япония: PF.
- Англия: BSPP.
Указания буквы G, а также диаметр отверстия в проходе будут указываться в виде дюймов. Наружный диаметр непосредственно резьбы в обозначении найти нельзя.
Размеры резьбы трубной дюймовой
G ½ — трубы в виде цилиндра наружного типа, внутренний диаметр отверстия равен ½. Наружный диаметр у такой трубы будет равняться 20,995 мм, число шагов по длине — 25,4 мм, что значит около 14 шагов.
Например:
- G ½ -В— резьба трубная цилиндрическая, внутренний диаметр отверстия ½ дюйма, класс точности трубы совпадает с отметкой В.
- G1 ½ LH-B— труба цилиндрического типа, внутренний диаметр отверстия доходит до ½, класс точности В, левая.
Для внутренней цилиндрической трубы стоит использовать отверстие, которое будет полностью соответствовать параметрам.
Как быстро найти шаг в трубе
Можно рассмотреть дополнительные фотографии с англоязычных сайтов, которые смогут наглядно продемонстрировать методику использования и построения конструкции. Трубочная резьба характеризуется в большинстве случаев не общим размером между вершинами профиля, а числом общих витков на 1 дюйм вдоль всей оси поверхности. При помощи простой рулетки, а также линейки прикладываем, отмеряем один дюйм (25,4 мм) и визуально высчитываем количество шагов.
Будет намного проще, если в вашем ящике с инструментами будет находиться резьбомер для дюймового отмера. Таким прибором довольно просто проводить все измерения, но стоит помнить о том, что резьба может различаться углами вершин — 55 и 60 градусов.
Коническая трубная резьба ГОСТ 6211081
Единица измерения всех параметров в этом случае — дюйм.
Форма такой трубы будет соответствовать профилю трубной цилиндрической вырезки с общим углом в 55 градусов Цельсия.
Главные обозначения:
- Международная — R
- Япония — PT.
- Великобритания BSPT.
Для этого стоит указывать букву R и общий номинальный диаметр Dy. Обозначение в виде буквы характеризует наружный тип резьбы, Rc внутренний, а Rp — внутренний цилиндрический. По такому же аналогу с цилиндрической трубой для левой резьбы стоит применять LH.
Примеры:
R1 ½ -это наружная труба конической вырезки, номинальный диаметр которой равен Dy ½ дюйма.
R1 ½ LH — это наружная коническая труба, номинальный диаметр которой Dy будет равняться ½ дюйма.
- Дюймовая вырезка конической формы по ГОСТу 6111−52.
- Единица измерения в этом случае — также дюйм.
- Происходит его изготовление на поверхности с конусностью 1:16.
Обладает общим углом профиля около 60 градусов. Используется в изготовлении трубопроводов (водяных, воздушных, а также топливных) машин и станков с невысоким давлением при работе. Применение такого вида соединений включает в себя особую герметичность и стопорение резьбы без воздействия дополнительных подручных средств (льняных нитей, а также пряжи с суриком).
Главные обозначения
Первой в названии имеется буква К, а после идёт слово ГОСТ.
Пример: К: ½ ГОСТ 6111–52 .
Расшифровывается такая надпись так: резьба коническая дюймовая с наружным, а также внутренним диаметром в основной плоскости, примерно равной наружному либо внутреннему разъёму трубы цилиндрического типа G ½.
Метрически конический тип вырезки. По ГОСт у 25229 -82.
Единицей измерения в этот раз выступает мм.
Процесс создания трубы происходит на поверхностях с общей конусностью в 1:16.
Применяется во время соединения трубопроводов. Угол в самой вершине витка будет доходить до 60. Главная плоскость смещена, если смотреть на торец.
⇡#Заключение
Казус с выходом Nokia 8.3 5G, приуроченным к несостоявшейся премьере очередного фильма про Джеймса Бонда, несомненно, сильно ударит по нему — и теперь уже кажется, что изначальная задержка гаджета (по той же причине, фильм должен был вместе со смартфоном выйти весной) была лишней. Впрочем, не думаю, что даже в марте он смотрелся бы более конкурентоспособно.
На самом деле, у Nokia 8.3 5G есть только две ниши, на которые он может рассчитывать: поклонники марки, готовые выбрать уступающий по сумме характеристик аппарат только потому, что это Nokia, и любители смартфонов с огромным экраном — все-таки столь крупных панелей в этом ценовом сегменте нет, они «забираются» уже выше. Также симпатию вызывает наличие мини-джека, слота для карты памяти и любопытный кинорежим при съемке видео. При этом смартфон аномально огромный и тяжелый, со слабой автономностью и без оптического зума, что для этого ценового сегмента очень странно.
Достоинства:
- «чистый» Android;
- огромный дисплей;
- любопытный кинорежим при съемке видео;
- мини-джек и слот расширения памяти;
- неплохое качество съемки на основную камеру и интересные опции для портретного режима.
Недостатки:
- смартфон аномально крупный и тяжелый;
- слабая автономность и нет быстрой зарядки;
- в камере нет оптического зума и оптической стабилизации;
- нет влагозащиты;
- нет чехла в комплекте.