Содержание:
- Как измерить диаметр арматуры СТАЛЬНОЙ
- Из чего состоит измерительный инструмент — знакомимся с устройством
- Как правильно пользоваться штангенциркулем
- Как правильно пользоваться штангенциркулем
- Контроль и измерение резьбы
- Как пользоваться штангенциркулем – общие правила
- Эксплуатация штангенциркуля — основные правила и рекомендации
- Измерение наружных поверхностей
- Как пользоваться штангенциркулем
- Устройство инструмента
- Вы не поверите, но по ГОСТу существует аж целых 6 разновидностей этого прибора. Я сам был весьма озадачен, когда узнал об этом. Ну, что давайте разбираться, чем отличаются эти шесть видов легендарного штангенциркуля.
- Как пользоваться штангенциркулем, точность инструмента
Как измерить диаметр арматуры СТАЛЬНОЙ
С измерением диаметра стальной арматуры всё просто, тут нам на помощь приходит ГОСТ 5781-82 (Сталь горячекатаная для армирования железобетонных конструкций). В нём есть два чертежа, на которых изображены профили всей применяемой арматуры и нанесены обозначения диаметров и прочих размеров. Далее, под чертежами есть таблица №2 и таблица №3 из которых следует зависимость номера профиля от внутреннего и внешнего диаметра арматуры. Стоит помнить, что когда упоминаются целые числа, описывающие диаметр арматуры, речь идет о так называемом НОМИНАЛЬНОМ (усредненном) диаметре арматуры, который так же именуется как НОМЕР ПРОФИЛЯ. При этом реальные диаметры (внутренний — измеряемый по телу прутка и внешний — измеряемый по ребрам) отличаются от номинального диаметра и представляют собой дробные числа.
Поэтому, особенно внимательным нужно быть при покупке стальной арматуры с номером профиля от 16 и выше. Начиная с этого номера, внешний диаметр начинает значительно превышать номер профиля и зачастую равен следующему номеру профиля. Этим могут воспользоваться непорядочные продавцы. Так, например, у стальной арматуры с номером профиля 16, внутренний диаметр внутренний диаметр d равен 15,0 мм, а реальный внешний диаметр d1 равен 18,0 мм и этим фактом могут воспользоваться, чтобы продать «шестнадцатую» арматуру под видом «восемнадцатой».
Как избежать обмана при покупке стальной арматуры? Скачиваем ГОСТ 5781-82 (Сталь горячекатаная для армирования железобетонных конструкций). Смотрим в нём значение внешнего диаметра для арматуры с номером профиля, который Вам нужен. Берем с собой штангельциркуль и едем за арматурой. Замер внешнего диаметра производится в 300 мм от края стержня (сам край может быть деформирован при погрузках/разгрузках, при резке).
Из чего состоит измерительный инструмент — знакомимся с устройством
Рассматриваемый инструмент имеет простую конструкцию, что упрощает особенности его эксплуатации. С помощью штангенциркуля можно измерять размеры любых деталей, заготовок и элементов. Конструкция этого незамысловатого прибора включает в себя следующие составляющие:
- Линейка измерительная — это основная составляющая рассматриваемого прибора, которая еще также называется штангой. На штанге с одной стороны имеется шкала, разметка которой составляет 1 мм. Длина измерительной линейки зависит от модели штангенциркуля. Стандартными считаются приборы, имеющие длину 150 мм, но есть устройства меньше и больше, которые предназначены специально для измерения мелких деталей и наоборот, только для крупных заготовок
- Рамка измерительная — к линейке крепится подвижный элемент, за счет которого и удается выполнять соответствующие измерения. Во внутренней конструкции устройства находится пружинка, которая служит в качестве прижима для рамки. На передней части рамки находится шкала, называемая нониусом, которая является основой при снятии замеров. На этой шкале нанесено 10 делений, которые имеют ширину, равную 1,9 мм. Для фиксации подвижной рамки, в конструкции инструмента предусмотрен зажимной или стопорный винт. Этот винт применяется для того, чтобы не сместилась рамка после проведенного измерения
- Губки неподвижные — это элементы, которые являются частью измерительной линейки. Губки имеют открытую и закрытую формы, что дает возможность измерять не только наружные, но и внутренние размеры
- Подвижные губки — имеют аналогичную конструкцию с неподвижными, только они являются частью измерительной подвижной рамки. За счет подвижных губок, соприкасающихся с неподвижными, происходит снятие замеров детали
- Линейка глубиномер — это дополнительный элемент, который является частью подвижной рамки. Линейка спрятана внутри инструмента, и выдвигается при перемещении подвижной рамки. Предназначена она для измерения глубины детали
Мало кто знает о том, что штангенциркули бывают разных видов, а вариант, который представлен выше, является самым популярным, простым и недорогим. О том, какие виды штангенциркулей бывают, и чем они отличаются, выясним далее.
Как правильно пользоваться штангенциркулем
Штангенциркуль – высокоточный инструмент, используемый для измерения наружных и внутренних линейных размеров, глубин отверстий и пазов, разметки. Свое название этот универсальный прибор получил от линейки-штанги, которая служит основой его конструкции.
Определение показаний по нониусу
Для определения показаний штангенциркуля необходимо сложить значения его основной и вспомогательной шкалы.
- Количество целых миллиметров отсчитывается по шкале штанги слева направо. Указателем служит нулевой штрих нониуса.
- Для отсчета долей миллиметра необходимо найти тот штрих нониуса, который наиболее точно совпадает с одним из штрихов основной шкалы. После этого нужно умножить порядковый номер найденного штриха нониуса (не считая нулевого) на цену деления его шкалы.
Результат измерения равен сумме двух величин: числа целых миллиметров и долей мм. Если нулевой штрих нониуса точно совпал с одним из штрихов основной шкалы, полученный размер выражается целым числом.
На рисунке выше представлены показания штангенциркуля ШЦ-1. В первом случае они составляют: 3 + 0,3 = 3,3 мм, а во втором — 36 + 0,8 = 36,8 мм.
Нониус с ценой деления 0,05 мм
Шкала прибора с ценой деления 0,05 мм представлена ниже. Для примера приведены два различных показания. Первое составляет 6 мм + 0,45 мм = 6,45 мм, второе — 1 мм + 0,65 мм = 1,65 мм.
Аналогично первому примеру необходимо найти штрихи нониуса и штанги, которые точно совпадают друг с другом. На рисунке они выделены зеленым и черным цветом соответственно.
Устройство механического штангенциркуля
Устройство двустороннего штангенциркуля с глубиномером представлено на рисунке. Пределы измерений этого инструмента составляют 0—150 мм. С его помощью можно измерять как наружные, так и внутренние размеры, глубину отверстий с точностью до 0,05 мм.
Основные элементы
- Штанга.
- Рамка.
- Губки для наружных измерений.
- Губки для внутренних измерений.
- Линейка глубиномера.
- Стопорный винт для фиксации рамки.
- Шкала нониуса. Служит для отсчета долей миллиметров.
- Шкала штанги.
Губки для внутренних измерений 4 имеют ножевидную форму. Благодаря этому размер отверстия определяется по шкале без дополнительных вычислений. Если губки штангенциркуля ступенчатые, как в устройстве ШЦ-2, то при измерении пазов и отверстий к полученным показаниям необходимо прибавлять их суммарную толщину.
Величина отсчета по нониусу у различных моделей инструмента может отличаться. Так, например, у ШЦ-1 она составляет 0,1 мм, у ШЦ-II 0,05 или 0,1 мм, а точность приборов с величиной отсчета по нониусу 0,02 мм приближается к точности микрометров.
Конструктивные отличия в устройстве штангенциркулей могут быть выражены в форме подвижной рамки, пределах измерений, например: 0–125 мм, 0–500 мм, 500–1600 мм, 800–2000 мм и т.д.
Точность измерений зависит от различных факторов: величины отсчета по нониусу, навыков работы, исправного состояния инструмента.
Порядок проведения измерений, проверка исправности
Перед работой проверяют техническое состояние штангенциркуля и при необходимости настраивают его. Если прибор имеет перекошенные губки, пользоваться им нельзя. Не допускаются также забоины, коррозия и царапины на рабочих поверхностях. Необходимо, чтобы торцы штанги и линейки-глубиномера при совмещенных губках совпадали. Шкала инструмента должна быть чистой, хорошо читаемой.
Измерение
- Губки штангенциркуля плотно с небольшим усилием, без зазоров и перекосов прижимают к детали.
- Определяя величину наружного диаметра цилиндра (вала, болта и т. д.), следят за тем, чтобы плоскость рамки была перпендикулярна его оси.
- При измерении цилиндрических отверстий губки штангенциркуля располагают в диаметрально противоположных точках, которые можно найти, ориентируясь по максимальным показаниям шкалы. При этом плоскость рамки должна проходить через ось отверстия, т.е. не допускается измерение по хорде или под углом к оси.
- Чтобы измерить глубину отверстия, штангу устанавливают у его края перпендикулярно поверхности детали. Линейку глубиномера выдвигают до упора в дно при помощи подвижной рамки.
- Полученный размер фиксируют стопорным винтом и определяют показания.
Работая со штангенциркулем, следят за плавностью хода рамки. Она должна плотно, без покачивания сидеть на штанге, при этом передвигаться без рывков умеренным усилием, которое регулируется стопорным винтом.
Необходимо, чтобы при совмещенных губках нулевой штрих нониуса совпадал с нулевым штрихом штанги.
В противном случае требуется переустановка нониуса, для чего ослабляют его винты крепления к рамке, совмещают штрихи и вновь закрепляют винты.
Как правильно пользоваться штангенциркулем
Перед тем как использовать инструмент, необходимо проверить его на исправность и точность. Для этого нужно осмотреть его и удалить имеющиеся загрязнения на всех частях. Также необходимо проверить совпадают ли нулевые отметки на главной шкале и шкале нониуса при плотном соединении нижних губок.
Измеряемую деталь лучше всего закрепить в неподвижном состоянии, но можно и держать в левой руке, главное не допускать ее подвижности в процессе проведения измерений. Если требуется измерить внешние размеры какой-либо детали, нужно развести губки и плотно охватить ими измеряемый предмет. При этом деталь должна находиться в правильном положении, без перекоса и не должна двигаться. Следующим шагом будет фиксация детали в штангенциркуле путем завинчивания крепежного винта, без излишних усилий. Только после этого можно приступать к считыванию показаний.
При использовании устройства ШЦЦ не нужно заниматься вычислением размеров измеряемой детали, все это показывается на дисплее. Также не составляет труда снять размеры при работе с устройством ШЦК. Целые числа на штанге указываются краем подвижной рамки, сотые или десятые доли миллиметра показывает круговая шкала.
А вот с механическим инструментом ШЦ-I, ШЦ-II и ШЦ-III нужно будет сопоставлять значения основной шкалы и нониусной. Вначале определяется размер в целых числах, т. е. показания на главной шкале, которое определяется по положению первой риски нониусной шкалы. Затем, в зависимости от типа штангенциркуля, определяется размер в десятых или сотых долях миллиметра.
Итого, Алгоритм измерений:
- Смотрим по верхней шкале, сколько укладывается целых миллиметров.
- На нижней шкале смотрим, какое деление максимально совпадает с делением на верхней шкале (как бы превращается в одну линию) — это десятые и сотые доли миллиметра.
Рассмотрим на картинке, как получается измерение в 28,55 миллиметров:

При использовании инструмента следует учитывать погрешность штангенциркуля, которая может возникнуть вследствие неправильного хранения, механического повреждения, загрязненности инструмента, температурного состояния измеряемой детали. Оптимальной температурой для проведения измерений этим устройством является диапазон в пределах 10–40 градусов выше нуля. Чтобы получить наиболее достоверные данные измерений при работе штангенциркулем, рекомендуется сделать несколько замеров и высчитать среднее арифметическое значение. По окончании измерений устройство требуется вытереть досуха и положить на хранение в футляр.
На этом статья заканчивается. Сегодня мы узнали, что такое штангенциркуль, каких он бывает видов и как с помощью него производить измерения.
Ни одна слесарная работа не обходится без измерения той или иной детали. Множество изделий или некоторые операции в процессе выполнения требуют контроля. Одним из самых универсальных средств является штангенциркуль (шц, штангель).
Данный инструмент нужный не только в машиностроительной отрасли, но и в домашнем хозяйстве при ремонте автомобиля, бытовой техники. С помощью него можно замерить линейные размеры, например, диаметры подшипника. Это удобный и точный прибор.
Многие в своей жизни сталкивались с необходимостью использования этого измерителя, но большинство не умеют им корректно пользоваться. Как же безошибочно производить замеры этим приспособлением?
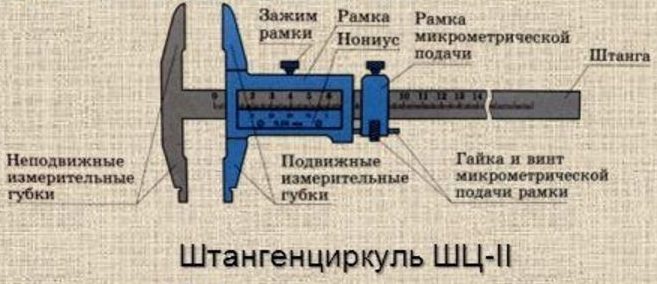
Для грамотного применения и понимания необходимо ознакомиться с устройством. Все штангенциркули, вне зависимости от их вида, класса и точности замера, состоят из следующих элементов:
Штангенциркули бывают разных видов. В зависимости от предела измерения: шц-1, шц-2 и т. д.
По типу компоновки:
- нониусные (обычные, самые распространенные и наиболее дешевые);
- электронные (на подвижной части — жидкокристаллический дисплей, показывающий результаты замера);
- стрелочные или циферблатные (имеют «часовой» механизм на подвижной части).
Правильное использование штангенциркуля
Перед началом работы необходимо определить целостность и исправность измерительного инструмента. Нижние губки должны быть плотно сомкнуты без зазоров, зазубрин и перекосов.
В таком положении нулевые отметки штанги и нониуса должны полностью совпадать. На поверхности штангеля не должно быть грязи, коррозии, забоин.
При необходимости надо протереть чистой ветошью не только штангель, но и замеряемую поверхность, иначе это может сказаться на погрешности измерения. Далее подробнее рассмотрим, как правильно измерять штангенциркулем
Контроль и измерение резьбы
Для контроля элементов резьбы — шага, диаметров, формы профиля — применяются универсальные и специальные инструменты. Выбор того или иного инструмента зависит от типа резьбы и главным образом от ее точности. В первую очередь контролируются шаг, средний диаметр и форма профиля и затем уже наружный и внутренний диаметры.
Измерение шага резьбы. Измерительной линейкой или штангенциркулем определяют длину нескольких шагов резьбы и полученный результат делят на количество шагов.
Шаг как наружной, так и внутренней резьбы можно определить при помощи резьбомера. На каждой пластинке резьбомера указана величина шага резьбы. Подбирают пластинку таким образом, чтобы ее зубцы плотно, без зазора вошли во впадины измеряемой резьбы. Тогда шаг резьбы будет равен шагу, указанному на пластинке.
Измерение среднего диаметра резьбы. Точно измерить средний диаметр резьбы можно с помощью резьбового микрометра. Для измерения резьб различных размеров пользуются комплектами наконечников (один с вырезом второй с конусом) соответствующего размера. Предел использования данного комплекта указан на наконечниках. Так, например, клеймо М 3—4,5 показывает, что данным комплектом можно измерять метрические резьбы с шагом 3; 3,5; 4; 4,5 мм.
У микрометров с пределом измерений 0—25 мм нулевые деления на барабане и стебле микрометра совпадают при плотном прилегании наконечников друг к другу. У микрометров с пределом измерения 25—50 мм совпадение делений должно быть тогда, когда между наконечниками вставлен эталон А.
Проверка профиля резьбы. Форма профиля резьбы проверяется шаблоном. В случае необходимости в очень точном контроле приме няотся специальные микроскопы. Проверка нормальными резьбовыми калибрами. Неответственные резьбы удобно и просто контролировать с помощью калибров. Нормальным резьбовым кольцом проверяют наружный диаметр резьбы. Кольцо навинчивается на винт, и о точности резьбы судят по покачиванию кольца. Внутренний диаметр резьбы проверяют нормальной резьбовой пробкой. Гладкий конец нормального калибра служит для проверки диаметра отверстия под резьбу.
Проверка предельными резьбовыми калибрами. Точные резьбы контролируют с помощью предельных резьбовых калибров. Внутренняя резьба проверяется с помощью резьбового калибра-пробки. Проходной конец калибра должен полностью входить в резьбовое отверстие по всей его длине. Непроходной конец имеет 2—3 витка неполного профиля и не должен ввинчиваться в проверяемое отверстие.
Как пользоваться штангенциркулем – общие правила
Прежде всего, необходимо помнить, что этот прибор относится к классу высокоточных. Следовательно, все подвижные части должны быть чистыми и смазанными.
Измерительные плоскости влияют на точность измерения, поэтому недопустимо жесткое механическое воздействие. Коррозия или прилипшая грязь (краска) увеличивают погрешность в десятки раз.
Инструкция как пользоваться штангенциркулем
Как измерять различные заготовки, пошагово указано на иллюстрации.
- Наружные измерения, особенно хорошо используются свойства прибора при работе с круглыми заготовками;
- Внутренние измерения. Такой точности, как у штангенциркуля – не добиться никаким механическим приспособлением;
- Измерения глубины. Просто выдвигаете глубиномер, и снимаете показания со шкалы или прибора;
- Измерение уступов. Подобный вид работ вообще недоступен остальным измерительным приборам, тем более с такой точностью.
Мы разобрали основные и универсальные виды штангенциркулей. Кроме того, существует целый ряд узкопрофильных приборов. Большинство этих операций выполняются и универсальным прибором, однако специализированное устройство всегда более точное.
Универсальный штангенциркуль с уровнем погрешности 0,1 мм. Оснащен глубиномером. Колумбик или колумбус – обычно так называют его мастера в народе, получил свое прозвище от фирмы изготовителя «Columbus».

Наличие устройства тонкой настройки при снятии точных размеров важное дополнение к этому измерительному прибору
Более высокий класс точности прибора. Поэтому в конструктив добавлен подстроечный винт.

Глубиномер. Имеет широкие опорные губы и выдвижную линейку. Более длинная шкала, а также иной вид внутренних губок.

Штангенрейсмас. Разметочный прибор, использующий «побочные эффекты» штангенциркуля.

А для домашнего использования – применяйте универсал!
Для закрепления материала, посмотрите видео, как пользоваться штангенциркулем, подробная инструкция.
Эксплуатация штангенциркуля — основные правила и рекомендации
Перед тем, как измерить диаметр трубы или произвести иные измерительные манипуляции, следует выполнить проверку инструмента на пригодность к использованию. Часто на неисправности страдают штангенциркули циферблатного типа. Их достаточно один раз уронить, чтобы они показывали с большой погрешностью или вовсе вышли из строя. Проводить проверку перед измерением нужно любого измерительного инструмента. Принцип проведения проверки следующий:
- Взять в руки инструмент и свести губки вместе. Между соприкасающимися губками просвет должен быть практически незаметным. Если просвет большой, то инструмент непригоден к применению
- При сведении губок вместе, шкала на подвижной рамке и неподвижной линейке должны совпасть. Если они не совпадают, то измерения будут неточными
- Очистить прибор от загрязнений при наличии таковых. Если на корпусе инструмента имеются признаки ржавчины, то ее нужно удалить, иначе это повлияет не только на точность измерений, но еще и на работоспособность устройства
Штангенциркуль — это модернизированная линейка, которая позволяет не просто измерять размеры, но еще и получать точные показания. Как необходимо проводить измерения при помощи штангенциркуля, знают далеко не многие. Как пользоваться устройством, учат еще в школе, однако эти знания быстро забываются, особенно если долго не брать в руки прибор или вовсе воспользоваться им в единичном случае.
Измерение наружных поверхностей
Если необходимо узнать величину наружной поверхности или простыми словами померять толщину предмета, то необходимо развести губки на необходимую величину, а затем поместить их между измеряемым элементом. Далее губки следует совместить, пока они плотно не соприкоснутся со стенками измеряемой детали, например, это может быть тормозной диск.
Это интересно! Кстати, именно часто для измерения уровня износа тормозного диска необходимо прибегать к применению штангенциркуля.
Губки должны расположиться строго параллельно поверхности заготовки. Далее можно посчитать получившееся значение. Если видимость шкалы низкая, тогда следует воспользоваться стопорным фиксатором, закрепив положение губок в соответствующем положении.
Деление на основной шкале (неподвижной части), которое совместится с нулевой риской шкалы на подвижной рамке — это показания в миллиметрах С измерениями основных показаний проблем никаких не возникает, если только нулевая отметка (штрих) нониуса не останавливается между двумя значениями, например, 23 и 24 мм. В этом случае понадобится посчитать десятые доли измерений. Эти десятые доли мм также подсчитываются, и если нулевое значение нониуса показывает конкретное значение, например, 23 или 24 мм Чтобы посчитать десятые доли мм штангенциркулем, следует на нониусной шкале найти штрих, который совпадает с отметкой на основной измерительной шкале
Причем здесь очень важно найти отметки, которые совпадают (совмещены) точно. Совпадающее значение штриха на нониусной шкале — это и есть десятые доли миллиметров Если на нониусной шкале совпадает несколько штрихов с основным, то учитывать необходимо именно то значение, которое находится ближе к нулевому показателю. Фото пример проведения измерений нониусным штангенциркулем показан ниже
Фото пример проведения измерений нониусным штангенциркулем показан ниже.
После измерений нужно правильно прочитать показания. К примеру, если нулевой штрих разместился между значением 26 и 27, тогда учитывается величина 26 мм. Далее выявляются десятые доли миллиметров. К примеру, штрихи совместились на значении 7 (нониусной шкалы), тогда получаем значение толщины детали, равное 26,7 мм. Как видно на фото выше, ничего сложно при работе с инструментом нет. Аналогичным образом производятся измерения внешних диаметров, например трубы, поршней, колец и т.п.
Это интересно! Чтобы измерить наружный диаметр трубы, а также кабеля (его сечение жил), сверла, болта, арматуры и прочих подобных заготовок, необходимо охватить губками инструмента измеряемую деталь. После этого произвести необходимые расчеты, определив точное значение размера.
Как пользоваться штангенциркулем
Для работы что с механическим, что с цифровым устройством необходимо знать общие принципы его эксплуатации.
С помощью штангенциркуля можно выполнять такие измерения.
- Внешний размер детали – длину, ширину, толщину, диаметр.
- Внутренний размер отверстия или полости – диаметр, ширину, длину.
- Глубину отверстия или полости.
Также с помощью инструмента можно определить внешний (для наружной) или внутренний (для внутренней) диаметр резьбы. При этом для выяснения номинального диаметра, по которому и маркируется изделие, придется воспользоваться таблицами.
Мерить штангенциркулем любые размеры следует в такой последовательности:
максимально свести (для внешних замеров) или развести (для внутренних замеров) измерительные губки прибора. Для замера глубины выдвинуть глубиномер так, чтобы его конец упирался в дно отверстия, а край штанги – в край отверстия
Важно при этом сохранить соосность отверстия и прибора;
при необходимости зафиксировать ползунок зажимным винтом или просто аккуратно снять/извлечь прибор;
снять показания. Для цифрового прибора достаточно увидеть показания на дисплее, для механического – отметить положение бегунка на разметочной шкале и положение рисок разметки на нониусе.
Вначале отмечается целое число (миллиметры) по основной шкале.
Далее уточняется дробное число, то есть десятые и/или сотые доли миллиметра.
Для этого необходимо определить, какая по счету риска на разметке нониуса точно совпадает с любой из рисок основной шкалы.
Примеры использования штангенциркуля (для сравнения измерение штангенциркулем цифрового типа тех же размеров).
На втором фото хорошо видно совпадение девятой риски шкалы нониуса с делением шкалы штанги. Следовательно, размер составляет 14,9 мм (производитель указывает 15 мм).
При измерении гладкой части стержня болта механический штангенциркуль дает размер 5,4 мм.
Цифровой при таком же измерении дал диаметр 5,3 мм.
При замере длины болта разница также на десятую долю миллиметра – 57,7 мм для механического и 57,61 мм для электронного измерителей.
При замере глубины полости окончание штанги установлено так, чтобы края упирались в край детали, а глубиномер – в дно полости. При этом штангенциркуль установлен максимально ровно, по нормали к дну полости.
Полное совпадение на восьмой риске нониуса, следовательно, глубина составляет 34,8 мм.
При измерении резьбы показания обоих приборов совпали – 5,8 мм
Обратите внимание: чтобы губки измерителя не попали между витками резьбы, необходимо располагать прибор немного под углом, около 35…50 градусов к оси резьбового изделия
Устройство инструмента
Как научиться пользоваться штангенциркулем? Для начала – ознакомиться с его устройством. Более всего востребуемый производством ручной штангенциркуль двухстороннего типа, с линейной измерительной системой состоит из следующих конструктивных элементов:
- Измерительной штанги, где имеется шкала с делениями, точность которых соответствует классу инструмента.
-
Измерительной рамки, скользящей в направляющих штанги. Как пользоваться нониусом штангенциркуля? На нижней контрольной поверхности рамки нанесены деления нониуса, по которому определяется мантисса измеряемой величины: значение размера после запятой. Например, при замере длины в 13,9 мм при точности II класса, показание «13» будет снято с основной шкалы, а показание «0,9» — с нониуса. Для удобства использования рамка снабжена рифлёным выступом в своей нижней правой части.
- Нижних измерительных губок корпуса штанги. Они предназначены для определения внешних размеров детали или заготовки. Измерительные плоскости губок — внутренние, а их вылет определяется пределами измерений, на которые рассчитана данная модель инструмента. Согласно госстандарту, вылет нижних губок может быть от 35…42 мм до 63…125 мм, в зависимости от пределов измерений, на которые рассчитана данная модель.
- Верхних измерительных губок корпуса штанги, при помощи которых определяются размеры внешних поверхностей изделий. Контрольные плоскости верхних губок также тарированы, а их вылет, как и в предыдущем случае, определяется возможностями и типом изделия. Он составляет от 16 до 30 мм.
- Зажимного винта с рифлёной головкой, при помощи которого фиксируется текущее положение рамки.
- Глубиномера, представляющего собой плоский шлифованный штырь, скользящий в направляющих, которые расположены с противоположной стороны корпуса штанги. На рабочем торце штыря имеется конусный скос с целью снижения размеров торцевой поверхности глубиномера. Это даёт возможность оценки глубины отверстий с малыми диаметрами.
Устройство инструмента
Все контактные кромки штанги, направляющих, рамки и нониуса тщательно шлифуются в размер, с точностью, на порядок выше той, с которой действует штангенциркуль.
При особых требованиях к конструкции могут предусматриваться и другие элементы. Вспомогательные измерительные поверхности (а, следовательно, и узлы) необходимы, если выполняются разметочные операции, определение размеров уступов, ступенчатых частей конструкций и пр. Иногда в инструмент встраивается микрометрическая подача рамки.
Вы не поверите, но по ГОСТу существует аж целых 6 разновидностей этого прибора. Я сам был весьма озадачен, когда узнал об этом. Ну, что давайте разбираться, чем отличаются эти шесть видов легендарного штангенциркуля.
штангенциркуль
По ГОСТу 166-89 есть целых шесть видов разнообразных штангенциркулей, это: ШЦ-I, ШЦК, ШЦТ-I, ШЦ-II, ШЦ-III, ШЦЦ. Как понятно из этих сокращений, ШЦ — это штангенциркуль, но вот, что означают остальные символы, будем поочередно разбираться, а для подсказки используем тот самый ГОСТ.
В статье будут использоваться термины, обозначающие разнообразные детали и части штангенциркуля, и, что бы не грузить вас схематическими рисунками я сделал красивое фото и подписал все детали:
из чего состоит штангенциркуль
Так же хотелось бы добавить, что штангенциркули можно разделить на три типа по способу снятия показаний:
- нониусные — то есть классические;
- циферблатные — оснащены механическим циферблатом для удобства и быстроты снятия показаний;
- цифровые — с цифровой индикацией для безошибочного считывания.
Для понятия ГОСТа, об этом разделении обязательно нужно знать. А теперь пройдемся по ГОСТу!
ШЦ-I
ШЦ-I
ШЦ-I – это самый, что ни на есть классический, нониусный штангенциркуль, тот самый, с которым вы скорее всего встречались в школе. У ШЦ-I двустороннее расположение губок, для измерения наружных и внутренних размеров, и так же присутствует линейка глубиномер.
ШЦ-II
ШЦ-II
ШЦ-II отличается от классического ШЦ-I, что так же предназначен для разметки, для облегчения которой оснащён рамкой микрометрической подачи.
ШЦ-III
ШЦ-III
Как видите на фото на ШЦ-III отличается ШЦ-II односторонним расположением губок, то есть губки для внутренних измерений отсутствуют. Несмотря на это ШЦ-III все так же используется для измерения наружных и внутренних размеров, просто для измерения внутреннего размера нужно делать поправку на толщину губки. Обычно поправка для расчета указывается на самой губке (цифра 10 на фото, то есть ширина каждой губки 5 мм).
ШЦТ-I
ШЦТ-I
ШЦТ-I это все тот же предыдущий ШЦ-III с односторонним расположением губок, но оснащённых твёрдым сплавом для измерения наружных размеров и глубин в условиях повышенного абразивного изнашивания.
Цитата их ГОСТАа:
ШЦК
ШЦК
ШЦК — это штангенциркуль с круговой шкалой, то есть К — это круговая шкала. В выемке штанги размещена рейка, с которой сцеплена шестерёнка головки, поэтому показания штангенциркуля, отвечающие положению губок, читают по шкале штанги и круговой шкале головки по положению стрелки. Такой механический циферблат позволяет значительно проще и быстрее считывать показания.
ШЦЦ
ШЦЦ
ШЦЦ — это последний писк моды, штангенциркуль с электронным табло.
Кстати если вы не умеете пользоваться штангенциркулем, то у меня есть интересная публикация: «
Ну и если вам стало скучно, то интересное видео с новыми столярными хитростями и лайфхаками.
Буду благодарен, если посетите мой сайтLoftStyle.site, я очень буду рад гостям и критике.Если вам была интересна и полезна статья, то обязательно, просто обязательно ставим лайк и подписываемся!!! Так же не забываем проYouTube канал, там тоже все интересно. Все предложения, пожелания и критику шлите на badart@yandex.ru или же в комментарии под публикацией или же через обратную связью на сайте!
Как пользоваться штангенциркулем, точность инструмента
Измерения с точностью до 1 мм интуитивно понятны абсолютно всем и в особых разъяснениях абсолютно не нуждаются. Передвигая подвижную рамку вдоль штанги, зажимая (не сильно) губками деталь, мы отслеживаем на цифровой шкале штанги размер. Все хорошо, когда риска с «0» нониуса четко совпадает с любой из рисок основной шкалы. Это значит, что деталь имеет размер в целых миллиметрах. Но если риски шкалы и нониуса не совпадают, то большинство людей применит термин «больше» или «меньше». К примеру: чуть больше 30 мм для обывателя будет означать размер от 30 до 31 мм. Но пользование нониусом настолько просто, что имея штангенциркуль, продолжать пользоваться подобными величинами – моветон.
Шкала нониуса разбита таким образом, что наиболее точное совпадение ее риски с риской основной шкалы покажет точное значение после запятой в дробном значении размера детали.
Нужно учитывать класс точности инструмента, он обязательно пишется – чаще прямо на нониусе – чему равно одно его деление. Большинство самых распространенных штангенциркулей обладает способностью определять размер с точностью до 1/10 миллиметра, но есть приборы и до 2/100, на них написано 0,02. На принцип пользования нониусом это не влияет.
https://youtube.com/watch?v=Nobw6s9k4dQ
Кроме умения пользоваться нониусом, важно так же правильно пользоваться штангенциркулем во время проведения измерений, о чем детально рассказывается в следующем видео. https://www.youtube.com/embed/82yPc4p9wfs
https://youtube.com/watch?v=82yPc4p9wfs
Штангенциркули с круглой цифровой шкалой не требуют совпадения рисок, они прямо показывают на значение
Здесь важно учитывать значение деления, которое указывается на циферблате
Для этого штангеля оно составляет 0,02 мм. К плюсам такого исполнения инструмента можно отнести возможность тарирования (физической установки на «0» шкалы циферблата) при сведенных губках с фиксацией зажимным винтом – здесь он снизу циферблата. К явным же недостаткам – исключительную аккуратность в обращении. Слишком велик риск повреждения инструмента при разбивании стекла циферблата. А ведь особую бережность в обращении со штангенциркулем при проведении слесарных, токарных или фрезерных работ обеспечить практически невозможно, поэтому ШЦК все чаще снимается с производства ввиду малого спроса, хотя в домашних условиях, при бережном отношении он может многие годы служить верой и правдой.
Хотя очень недорогие (от 5,5 $) за штуку углепластиковые циферблатные штангеля все же пока удерживают этот тип инструмента на плаву.
Еще одним фактором, влияющим на уход с рынка ШЦК, стало наличие недорогих и менее прихотливых в эксплуатации ШЦЦ – цифровых или дигитальных (от digital – цифровой) штангенциркулей, в основном китайского производства.
Несколько слов о кнопках на цифровом штангенциркуле. Зеленая вверху – переключатель значений «миллиметры – дюймы». Ремарка: наличие на основной шкале (а также на подвижной рамке) верхней разметки позволяет производить измерения в дюймах, что в общем-то для нас не так уж и актуально. Левая красная кнопка снизу включает и выключает прибор. А вот правая, на наш взгляд, самая интересная кнопка, позволяющая обнулить значение в любом положении губок. Эта функция очень полезна при контроле размера большого числа однотипных деталей, когда номинальный размер выставляется изначально, фиксируется желтой кнопкой, а при замерах мы видим отклонения от него, причем в обе стороны.
Кстати, взаимная проверка точности всех перечисленных типов штангелей, в т.ч. и с разным классом точности измерений, показывает, что даже старые советские инструменты, при условии не убийственных условий эксплуатации, вполне справляются со своей задачей
Важно помнить: наиболее точным значением для наружных размеров будет наименьшее, а для внутренних – наибольшее. Все дело в том, что крайне сложно абсолютно точно позиционировать инструмент при замерах, а искажения дают именно эти неточности
И еще одно: винт фиксации подвижной рамки нужно держать в слегка поджатом состоянии, что предотвратит слишком большой ее люфт на основной штанге. И подводить к детали ее нужно без чрезмерных усилий, которые вынудят этот самый люфт конвертировать в искажение замера.